Table of Contents
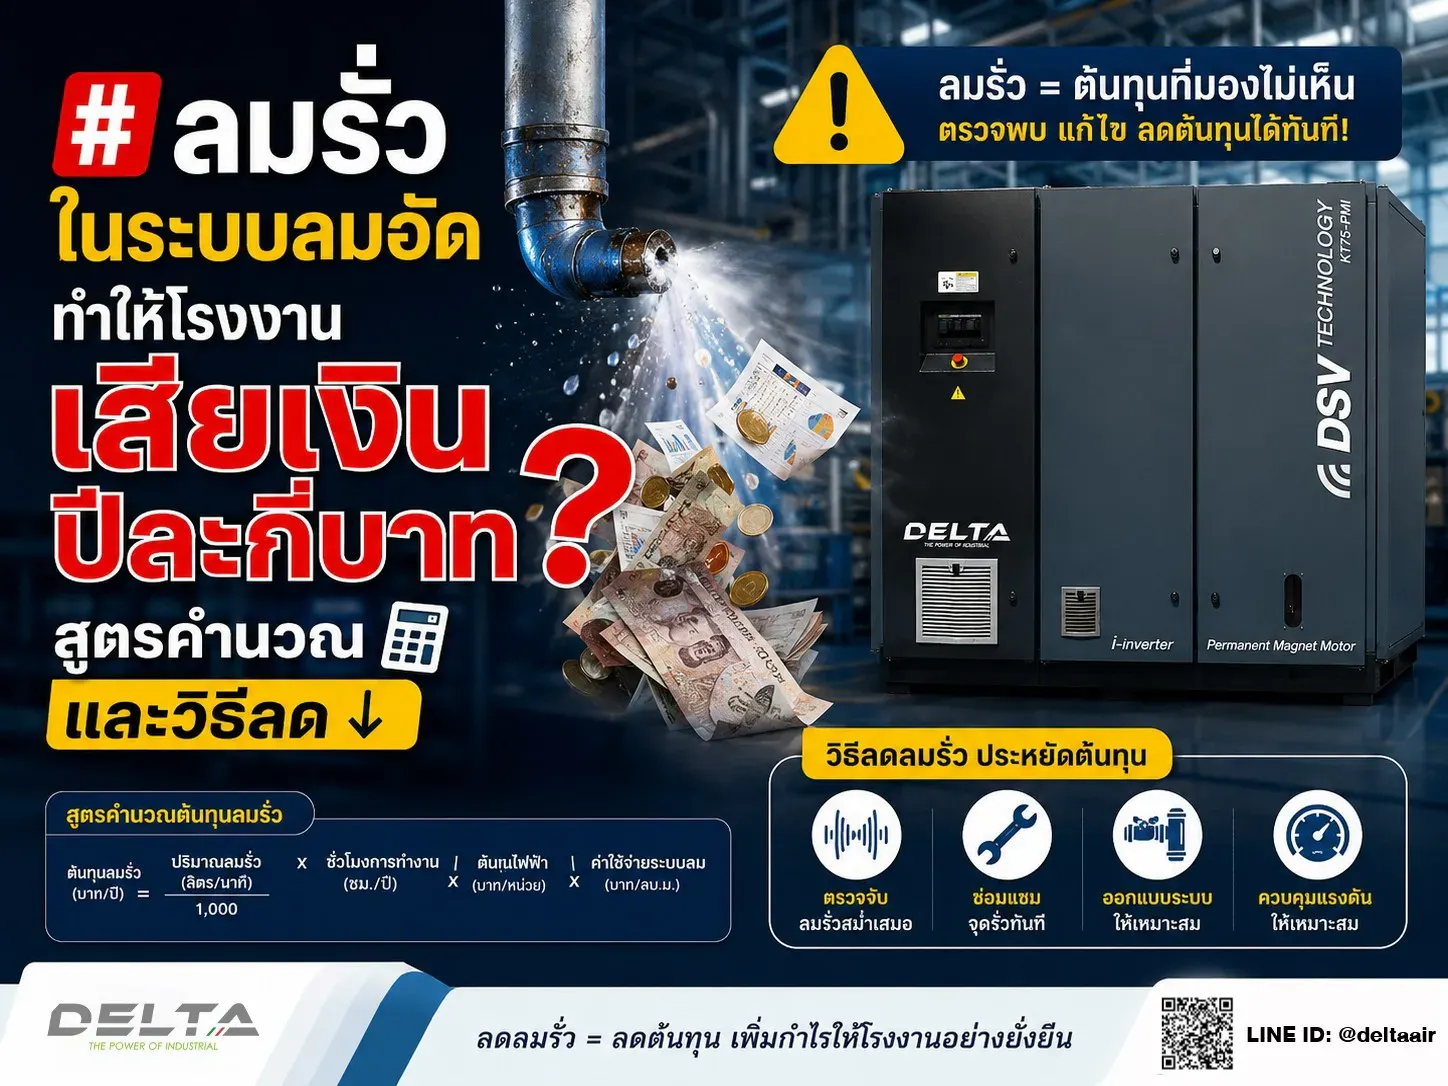
ลมรั่วคือค่าไฟที่โรงงานจ่ายทิ้งทุกชั่วโมงโดยไม่ได้งานกลับมาโรงงานที่ไม่ได้ดูแลระบบอย่างสม่ำเสมอสูญเสียลมอัดจากการรั่ว 20–30% ของปริมาณที่ผลิต
ถ้าปั๊มลมขนาด 75 kW เดินเต็มกำลัง 8,000 ชั่วโมงต่อปี ที่ค่าไฟ 4.5 บาทต่อหน่วย ลมรั่ว 25% เท่ากับเงินที่เสียไปราว 6.75 แสนบาทต่อปี ข่าวดีคือ การรั่วลดลงเหลือต่ำกว่า 10% ได้ด้วยโปรแกรมตรวจและซ่อมที่ชัดเจน และเป็นมาตรการประหยัดพลังงานที่ลงทุนน้อยที่สุดในระบบลมอัด
ทำไมลมรั่วถึงแพงกว่าที่คิด?
ลมอัดเป็นพลังงานที่แพงที่สุดชนิดหนึ่งในโรงงาน ประสิทธิภาพรวมของระบบลมอัดอยู่ที่ราว 10–15% เท่านั้น หมายความว่าต้องใช้ไฟฟ้า 7–8 แรงม้า เพื่อผลิตลมอัดที่ใช้งานได้ 1 แรงม้า
เมื่อระบบลมอัดกินไฟราว 10–30% ของไฟฟ้าทั้งโรงงาน ทุกเปอร์เซ็นต์ที่รั่วออกไปจึงสะท้อนในบิลค่าไฟโดยตรง นอกจากนี้ลมรั่วยังมีต้นทุนแฝงที่มักไม่ถูกนับ:
- แรงดันตกที่ปลายทาง — เครื่องมือลมและกระบอกลมทำงานช้าลง กระทบคุณภาพการผลิต
- ตั้งแรงดันที่ปั๊มสูงขึ้นเพื่อชดเชย — ยิ่งแรงดันสูง ยิ่งกินไฟ และยิ่งทำให้ลมรั่วมากขึ้น
- ปั๊มลมเดินนานขึ้น — ชั่วโมงทำงานสูงขึ้น รอบการซ่อมบำรุงถี่ขึ้น อายุเครื่องสั้นลง
- ซื้อปั๊มลมเพิ่มโดยไม่จำเป็น — หลายโรงงานคิดว่าลมไม่พอ ทั้งที่จริงลมรั่วไปกับระบบท่อ
คำนวณค่าเสียหายจากลมรั่วเป็นเงินบาทอย่างไร?
มี 2 วิธีที่ใช้ได้จริงในโรงงาน วิธีแรกประเมินจากขนาดรูรั่วแต่ละจุด วิธีที่สองวัดการรั่วรวมของทั้งระบบ
วิธีที่ 1: ประเมินจากขนาดรูรั่ว
| ค่าเสียหายต่อปี (บาท) = ลมรั่ว (m3/min) × 0.18 kW/(m3/min) × ชั่วโมงทำงานต่อปี × ค่าไฟ (บาท/kWh) |
ค่า 0.18 kW ต่อ cfm มาจากค่าประมาณของ DOE ที่ว่าการผลิตลม 100 cfm (Cubic Feet per Minute – ลูกบาศก์ฟุตต่อนาที) ใช้ไฟราว 18 kW ส่วนค่าไฟโรงงานไทยปี 2569 เฉลี่ยอยู่ที่ 4.10–5.50 บาทต่อหน่วย ตัวอย่างนี้ใช้ 4.5 บาท
| ขนาดรูรั่ว | ลมรั่วที่ 100 psig (cfm) | ไฟฟ้าที่เสีย (kWh/ปี) | ค่าไฟที่เสีย (บาท/ปี) |
| 1/16 นิ้ว (1.6 มม.) | 6.5 | 9,346 | ≈ 42,000 |
| 1/8 นิ้ว (3.2 มม.) | 26 | 37,440 | ≈ 168,000 |
| 1/4 นิ้ว (6.4 มม.) | 104 | 149,760 | ≈ 674,000 |
วิธีที่ 2: วัดการรั่วทั้งระบบด้วย Load/Unload Test
วิธีนี้ใช้กับปั๊มลมแบบ Load/Unload (เดินเต็มกำลังแล้วตัดโหลดเมื่อแรงดันถึงค่าตั้ง) ทำในช่วงที่ไม่มีการใช้ลม เช่น พักเที่ยงหรือวันหยุด เพราะลมที่ปั๊มผลิตในช่วงนั้นคือลมที่รั่วทั้งหมด
- ปิดการใช้ลมของเครื่องจักรทั้งหมด แต่เปิดวาล์วท่อเมนไว้ตามปกติ
- จับเวลาช่วงที่ปั๊มลมเดิน Load (T) และช่วง Unload (t) ต่อเนื่องอย่างน้อย 5 รอบ แล้วหาค่าเฉลี่ย
- คำนวณ ลมรั่ว (%) = T ÷ (T + t) × 100 เช่น Load 20 วินาที Unload 40 วินาที = ลมรั่ว 33%
- นำไปคูณค่าไฟทั้งปีของปั๊มลม: ค่าเสียหาย = kW × ชั่วโมง/ปี × ค่าไฟ × ลมรั่ว (%)
| ถ้าเป็นปั๊มลม VSD ให้ดูค่ากำลังไฟ (kW) หรือ flow ที่หน้าจอ Controller ขณะไม่มีการใช้ลม ค่าที่อ่านได้คือการรั่วของระบบ |
ลมรั่วมักเกิดที่จุดไหนในโรงงาน?
จากประสบการณ์สำรวจหน้างาน จุดรั่วส่วนใหญ่ไม่ได้อยู่ในห้องปั๊มลม แต่อยู่ที่ปลายทางใกล้เครื่องจักร:
- ข้อต่อสวมเร็ว (Quick Coupler) และหัวต่อสายลมที่ถอดเสียบบ่อย
- สายลมและท่ออ่อน ที่แตกลายงา ถูกเหยียบ หรือพับงอ
- ข้อต่อเกลียว ที่เทปพันเกลียวหรือน้ำยาซีลเสื่อมสภาพ
- ชุดปรับแรงดันและกรองลม (FRL) ที่ซีลเสื่อม
- วาล์วระบายน้ำ (Drain Valve) ที่เปิดค้างหรือชำรุด
- โซลินอยด์วาล์วและกระบอกลม บนเครื่องจักร ซึ่งรั่วภายในโดยไม่มีเสียงให้ได้ยิน
ตรวจหาลมรั่วด้วยวิธีไหนแม่นที่สุด?
| วิธีตรวจ | ข้อดี | ข้อจำกัด | เหมาะกับ |
| ฟังเสียง | ไม่มีค่าใช้จ่าย | เจอเฉพาะรูใหญ่ ใช้ไม่ได้ในพื้นที่เสียงดัง | ตรวจเบื้องต้น |
| น้ำสบู่ | ถูก ระบุตำแหน่งได้แม่น | ช้า ใช้ได้เฉพาะจุดที่เข้าถึงได้ | ยืนยันจุดรั่ว |
| เครื่อง Ultrasonic | เร็ว ใช้ได้แม้ไลน์ผลิตเดินอยู่ DOE ระบุว่าเป็นวิธีที่ดีที่สุด | ต้องมีเครื่องมือและผู้ชำนาญ | สำรวจทั้งโรงงาน |
| Acoustic Camera | เห็นภาพจุดรั่วและประเมิน cfm ต่อจุดได้ | ราคาเครื่องสูง | Audit ละเอียด และรายงานผู้บริหาร |
ลดลมรั่วให้ต่ำกว่า 10% ได้อย่างไร?
เป้าหมายการรั่วที่คุ้มค่าสำหรับโรงงานอุตสาหกรรมคือ 5–10% ของปริมาณลมทั้งระบบ ส่วน Compressed Air Challenge ระบุว่าโปรแกรมตรวจและซ่อมเชิงรุกลดการรั่วได้ต่ำกว่า 10% ขั้นตอนที่ได้ผลคือ:
- วัดค่าเริ่มต้น (Baseline) ด้วย Load/Unload Test หรือ Data Logger เพื่อรู้ว่ารั่วกี่ %
- สำรวจด้วย Ultrasonic และติด Tag ทุกจุด บันทึกตำแหน่ง ขนาด และค่าเสียหายประเมินเป็นบาท
- ซ่อมจากรูใหญ่ก่อน เพราะค่าเสียหายเพิ่มตามพื้นที่รู รูใหญ่ไม่กี่จุดมักเป็นต้นทุนส่วนใหญ่
- วัดซ้ำและปรับตั้งปั๊มลม หลังซ่อม เพื่อให้ปั๊มลดการผลิตลมลงจริง
- ทำซ้ำทุก 3–6 เดือน กำหนดผู้รับผิดชอบและ KPI เป็น % ลมรั่ว
ลดแรงดันระบบ ช่วยลดความเสียหายจากลมรั่วได้อีกชั้น
ลมรั่วมากขึ้นเมื่อแรงดันสูงขึ้น การลดแรงดันระบบ 1 bar ลดการใช้พลังงานได้ราว 7% และลดผลกระทบจากลมรั่วได้ 13% จึงควรตรวจว่าเครื่องจักรต้องการแรงดันจริงเท่าไหร่ ก่อนตั้งค่าที่ปั๊มลม
| ข้อควรระวัง: หลังซ่อมลมรั่ว ปั๊มลมแบบ Fixed Speed อาจเดินโหลดต่ำและตัดต่อถี่ (short-cycling) ซึ่งสึกหรอมอเตอร์และสะสมความชื้น ควรปรับตั้งระบบควบคุม หรือพิจารณา ปั๊มลม VSD ที่ปรับรอบตามความต้องการลมจริง |
ลงทุนแก้ลมรั่วคุ้มไหม?
คุ้มที่สุดในบรรดามาตรการประหยัดพลังงานระบบลมอัด งานซ่อมส่วนใหญ่เป็นการเปลี่ยนข้อต่อ วาล์วระบายน้ำ และหัวต่อสายลม ซึ่งคืนทุนได้ในหลักสัปดาห์ ขณะที่การเพิ่มชั่วโมงเดินปั๊มลมคือค่าไฟถาวร
ผลพลอยได้คือการลดคาร์บอนจากการใช้ไฟฟ้า (Scope 2) ซึ่งจะสำคัญขึ้นเมื่อ พ.ร.บ.โลกร้อน มีผลบังคับใช้ และถ้าวางแผนลงทุนระบบลมอัดใหม่ทั้งชุด ควรศึกษา สิทธิ BOI สำหรับโครงการประหยัดพลังงาน ก่อนสั่งซื้อ
รู้หรือยังว่าโรงงานของคุณเสียเงินจากลมรั่วเท่าไหร่?
ทีมวิศวกร Delta Compressor ช่วยประเมินระบบลมอัด วัดเปอร์เซ็นต์ลมรั่ว และสรุปค่าเสียหายเป็นเงินบาท พร้อมแนวทางแก้ที่คุ้มที่สุด ปรึกษาฟรี
โทร 02-453-2374
LINE @deltaair
FAQs
ลมรั่วเท่าไหร่ถือว่าปกติ?
โรงงานที่ไม่ได้ดูแลระบบมักมีลมรั่ว 20–30% ส่วนเป้าหมายที่คุ้มค่าคือ 5–10% ของปริมาณลมทั้งระบบ ถ้าวัดได้เกิน 10% แปลว่ายังมีค่าไฟรั่วไหลที่ควรจัดการ และควรเริ่มจากการสำรวจด้วยเครื่อง Ultrasonic
ควรตรวจลมรั่วบ่อยแค่ไหน?
แนะนำทุก 3–6 เดือน และทุกครั้งที่มีการย้ายหรือเพิ่มไลน์ผลิต เพราะข้อต่อและสายลมเสื่อมสภาพตามการใช้งาน การตรวจสม่ำเสมอช่วยให้การรั่วไม่กลับไปสูงเหมือนเดิมหลังซ่อมครั้งแรก
ตรวจลมรั่วขณะเครื่องจักรเดินอยู่ได้ไหม?
ได้ หากใช้เครื่อง Ultrasonic เพราะตรวจจับคลื่นเสียงความถี่สูงจากจุดรั่วได้แม้ในพื้นที่เสียงดัง แต่การวัดเปอร์เซ็นต์ลมรั่วรวมด้วย Load/Unload Test ต้องทำตอนไม่มีการใช้ลม เช่น พักเที่ยงหรือวันหยุด
ซ่อมลมรั่วแล้วค่าไฟลดทันทีไหม?
ลดทันทีถ้าปั๊มลมลดการผลิตลมตามความต้องการจริง ปั๊มลม VSD ทำได้อัตโนมัติ ส่วนปั๊มลม Fixed Speed อาจแค่ Unload นานขึ้นและยังกินไฟอยู่ จึงควรปรับตั้งระบบควบคุมหรือลดจำนวนเครื่องที่เดินหลังซ่อม
ต้องหยุดไลน์ผลิตเพื่อซ่อมลมรั่วไหม?
ส่วนใหญ่ไม่ต้อง งานซ่อมมักเป็นการเปลี่ยนข้อต่อ สายลม หรือซีล ซึ่งทำได้โดยปิดวาล์วแยกเฉพาะจุด จุดที่อยู่บนท่อเมนหรือต้องหยุดเครื่องจักรควรรวมไว้ทำพร้อมรอบซ่อมบำรุงประจำ